


CNC 精密機械加工電動工具部品 |スイス式旋削加工とOEMカスタム
電動工具の設計がプロトタイプから量産に移行する際に、通常、問題を引き起こす部品は、モーター シャフト、トランスミッション シャフト、スプライン シャフト、バルブ スリーブ、長期稼働にわたって厳しい公差を維持する必要があるハウジングなどの小型の回転コンポーネントとハウジング コンポーネントです。調達の問題は、サプライヤーが 1 つのサンプルを機械加工できるかどうかではなく、同じ CNC 機械、材料、研削プロセスで 5,000 個の部品でも同じ寸法を提供できるかどうかです。これが、CNC 精密機械加工電動工具部品が重要な点であり、当社が輸入検査装置を活用したスイス式縦旋盤、CNC フライス加工、センタレス研削、円筒研削を中心に生産ラインを構築した理由です。
電動工具コンポーネントの精度が何を意味するか
電動工具コンポーネントの場合、精度は抽象的な数値ではありません。これは、20,000 RPM でスムーズに回転するシャフトと、振動、ベアリングの摩耗、または工具寿命の短縮を引き起こすシャフトとの違いです。これらの部品の実際の公差には、多くの場合、±0.005 mm の直径、数ミクロン以内の真円度、0.2 ~ 0.8 μm の範囲の表面粗さ Ra 値が含まれます。同じことが、研削ジャーナルとフライス加工されたフィーチャーの間の同心度にも当てはまります。
電動工具の各部品には特定の加工要件があります。長さと直径の比率が高い細いシャフトは、ガイド ブッシュが切削点近くで材料をサポートし、たわみを軽減するため、スイス型旋盤で作成するのが最適です。クロスドリル穴と平坦面を備えたハウジングまたはバルブ スリーブには、駆動工具を備えたマシニング センターまたはターニング センターが必要です。ベアリングリングやスプラインシャフトの直径などのベアリングシートは、通常、最終的な直径、真円度、表面仕上げを達成するために、旋削後にセンタレス研削または円筒研削が必要です。
保持するのが最も難しいフィーチャは、多くの場合、ドリル穴、フライス加工された平坦部、および研削直径の間の移行部です。ある設定で旋削され、別の設定でフライス加工された部品の位置がずれる可能性があります。明確な基準に基づいて業務を計画することで、関係を安定させます。
加工計画を変える材料
素材によって戦略も変わります。シャフトやスリーブにはステンレス鋼と軸受鋼が一般的ですが、ハウジングや電気部品にはアルミニウムや真鍮が使用されています。各材料には異なる切りくず挙動、切削速度、熱処理要件があるため、信頼できるサプライヤーはそれに応じて送り、速度、工具を調整する必要があります。
当社が製造する電動工具部品
当社の標準製品には、電動工具とその駆動アセンブリの内部に使用される多くの部品が含まれています。下記の部品は代表的な例であり、固定カタログに収まらないカスタム図面も加工可能です。
- CNCモーターシャフトとトランスミッションシャフト
- 高速シャフト、細径シャフト、スプラインシャフト
- 遊星歯車軸・精密歯車軸
- バルブスリーブ、ソレノイドバルブスリーブ、ベースハウジングコンポーネント
- プランジャー、プッシュロッド、位置決めピン、タイミングプーリー
プロトタイプと生産の両方の場合、部品のサイズと必要な送り速度に応じて、棒材または鍛造済みのブランクから作業できます。この業界向けに当社が製造する部品の詳細については、CNC 電動工具コンポーネントのページをご覧ください。リストにない部品が必要な場合は、 CNC精密機械加工電動工具部品 line は、経験、プロセス計画、検査を 1 つ屋根の下で組み合わせているため、適切な出発点です。
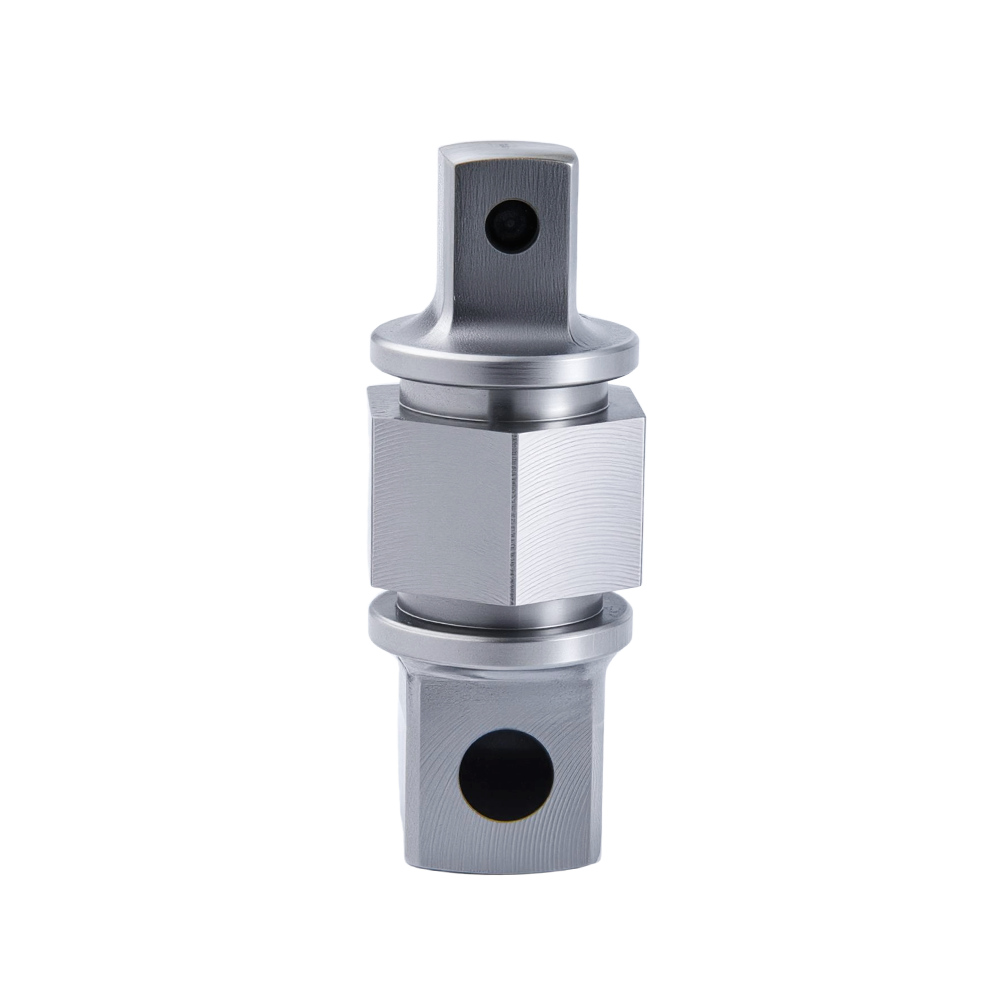 精密CNC機械加工電動工具部品 トランスミッション コンポーネント、ギア シャフト、小型モジュール ギア、モーター シャフトなど、電動工具用の CNC 精密機械加工部品をご覧ください。これらのコンポーネントは、当社のプロセス計画と検査の専門知識に裏付けられた、要求の厳しいアプリケーションにおける信頼性を保証します。 製品を見る→
信頼性の高い電動工具部品を支える加工シーケンス
再現可能な精度は、単一の機械からではなく、構造化されたプロセスから得られます。これは、ほとんどの回転電動工具コンポーネントに適用されるシーケンスです。
| 操作 | 代表的な設備 | 何を制御するのか |
|---|---|---|
| スイス式旋削加工 | スターCNCスイス型旋盤 | 細長いシャフトの直径、長さ、真直度 |
| CNC旋削/フライス加工 | CNC旋盤およびマシニングセンター | フライス加工された平坦部、十字穴、スロット、および二次旋削フィーチャー |
| センタレス研削または円筒研削 | センタレス・円筒研削盤 | ベアリングジャーナルの最終外径、真円度、表面仕上げ |
| 部品洗浄 | 工業用洗濯機 | 検査前に切り粉、油、クーラントを除去 |
| 検査 | 輸入測定ツール | 寸法、位置公差、表面品質を検証します |
例: コードレスツールの接地モーターシャフト
一般的なコードレス ツール モーター シャフトの場合、セットアップはスイス タイプの旋削から始まります。バーは刃先近くでサポートされるため、シャフトを曲げることなく最終的な長さに加工できます。ブランクを回転させて、ベアリング ジャーナル上に 0.2 mm の研削材を残します。熱処理後、軸径を±0.005mmの範囲にする円筒研削加工に移行します。最後に、部品は表面検査装置と直径ゲージで検査されます。このシーケンスにより、材料の除去が制御され、座面の微細構造が維持されます。
これらすべてのステップを 1 つの屋根の下に置くことは、引き継ぎエラーを減らし、製造チームが完全な製造パスを制御できるようになるため、重要です。シャフトを最終に近い直径まで回転させてから同じ施設で研削すると、公差チェーンは短いままになります。
電動工具部品の OEM 購入に関する考慮事項
CNC 精密機械加工電動工具部品を購入する場合、長期的には、最も安い見積もりがより経済的な選択ではないことがよくあります。プロセス管理を証明し、図面の変更に対応できるサプライヤーは、手戻り、現場での失敗、立ち上げの遅れからお客様を救います。
完全な描画パッケージから始めます。材料グレード、硬度、必要な公差、および表面仕上げを含めます。熱処理後に限界寸法を維持する必要がある場合は、早めに指定してください。次に、数量と予想されるリードタイムを定義します。 50 個のプロトタイプの実行はバーストックを使用したスイス型旋盤で行うことができますが、50,000 個の生産ではカスタムの成形工具や研削治具を使用することが正当化される場合があります。
- 公差コールアウトと表面仕上げ値を含む 2D/3D 図面を送信します。
- 材料グレード、硬度、熱処理前または熱処理後のルールを指定します。
- 試作数量、生産数量、所要納期を記載します。
- 初品検査報告書および必要な材料証明書をリクエストしてください。
検査報告書についても質問してください。これらの部品をお客様の図面に合わせて作成し、重要な寸法の測定結果を提供します。製造用設計のフィードバックや、標準部品を超えるカスタム作業については、OEM 向け CNC 加工ページで、顧客の図面とプロセス計画の処理方法について概説しています。
小型丸鋸のシャフト、高トルクドリルのスリーブ、産業用電動工具のハウジングなど、図面と生産量に合わせた製造方法が必要です。社内のスイス旋削、CNC フライス加工、研削と組み合わせることで、再現可能な生産に必要な公差で電動工具部品を機械加工できます。
-
CNC 精密機械加工自動車部品: 材料、公差、用途
冬の朝に自信を持ってスタートするときも、静かな高速道路を走るときも、ブレーキをスムーズにかけるときも、文句を言わずに機能する何百もの小さな金属部品にかかっています。それが、Xierge Precision Machinery で 30 年以上にわたって私たちが取り組んできた世界です。顧客の図面を、バッチごとに自動車アセンブリが依存する厳しい公差のコンポーネントに変換していきます。この記...
-
CNC要素とは何ですか?
CNC要素とは何ですか? CNC要素 数値制御された機械が原材料を最終部品に成形することを可能にする、機械、電気、およびソフトウェアのコンポーネントを指します。これらには、機械の構造基盤、各軸を動かす駆動機構、スピンドルとツールのインターフェース、プログラムを実行するコントローラー、すべてを許容範囲内に保つフィードバック センサーが含まれます...
-
CNC 精密機械加工液体冷却部品: 公差、材質、シール
ウォーターブロックは、すべての寸法レポートを通過しても、テストベンチに滴下することができます。これは、ウォーターブロックの O リング溝が 100 分の 1 ミリメートルオーバーサイズで機械から外れているためです。このような状況は、液体冷却ハードウェアが機械加工に容赦ない理由です。冷却剤は熱源から数ミリメートル以内で循環し、小さな幾何学的誤差が漏れ、ホットスポット、または組み立て後にの...
-
CNC 精密機械加工自動車部品: 材料、公差、および適切なメーカーの選び方
CNC精密機械加工自動車部品 コンピュータ制御のサブトラクティブ製造プロセス (旋削、フライス加工、穴あけ、研削、多軸加工) によって、鋳造、鍛造、または打ち抜き部品では確実に達成できない寸法公差で製造されるコンポーネントです。自動車エンジニアや調達チームにとって、他の製造方法ではなく CNC 加工を指定するかどうかは、寸法精度要件、材料特性、生産量という 3 つの要素によって決...
-
CNC 精密機械加工が自動車部品に重要なのはなぜですか?
CNC 精密加工が自動車部品にもたらすもの CNC精密加工 これは、プログラムされたデジタルパスに従って固体ワークピースから材料を除去し、何千もの同一部品にわたって非常に厳しい公差内で寸法を繰り返すことができるため、自動車部品にとって重要です。 この再現性により、ギア、シャフト、ハウジングなどの部品の交換可能性が保たれます。 ある生産...
-
CNC 精密機械加工により、液体冷却システムの冷媒流効率がどのように向上するのでしょうか?
人工知能のワークロードにより、サーバー ラックの密度とチップあたりの消費電力が従来の空冷では管理できないレベルにまで押し上げられるため、 CNC精密加工された液冷部品 冷却液が最新のデータセンター インフラストラクチャ内をどのように効率的に移動するかを決定する要因となっています。厳密な寸法公差で設計されたコールド プレート、バルブ アセンブリ、ク...

- カスタマイズ
- スイスターニング
- マシニングセンター
- CNCフライス&ターニング
- センタレス研削盤
- 円筒研削盤
- お問い合わせ
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: 住所:中国浙江省余姚市麻竹洞門開発区石路一路6号

-

